Penempaan: Analisis Komprehensif Kelebihan, Ciri dan Proses
Penempaan ialah teknologi kerja plastik teras dalam bidang pembuatan mekanikal dan metalurgi. Prinsip terasnya melibatkan penggunaan daya luaran pada bilet logam menggunakan peralatan seperti tukul tempa dan penekan, menyebabkan mereka mengalami ubah bentuk plastik pada suhu tinggi (penempaan panas) atau suhu bilik (penempaan sejuk), dengan itu mendapatkan bahan kerja atau kosong yang memenuhi keperluan untuk bentuk, saiz dan sifat mekanikal. Berbanding dengan kaedah pemprosesan seperti tuangan dan pemotongan, penempaan dicirikan dengan "mengoptimumkan struktur dalaman logam dan meningkatkan sifat mekanikal komponen" dan digunakan secara meluas dalam pembuatan peralatan mewah. Di bawah ialah penjelasan terperinci daripada tiga dimensi: kelebihan, ciri dan proses.
I. Kelebihan Teras Penempaan
Dengan mengubah struktur dalaman dan bentuk bilet logam melalui daya luaran, kelebihan penempaan tertumpu pada sifat mekanikal, penggunaan bahan, dan kebolehsuaian kepada senario aplikasi:
1. Sifat Mekanikal Logam yang Diperbaiki dengan Keterlaluan dengan Kebolehpercayaan Komponen yang Tinggi
Struktur Dalaman Dioptimumkan: Semasa proses penempaan, kecacatan seperti keliangan tuangan, lubang gas, dan rongga pengecutan dalam bilet logam dipadatkan. Bijian ditapis dan membentuk "garis aliran berserabut" (garis aliran logam) di sepanjang arah tegasan, meningkatkan sifat mekanikal utama seperti kekuatan tegangan, kekuatan hasil dan keliatan hentaman komponen sebanyak 30% hingga 50% berbanding tuangan.
Penyesuaian kepada Keadaan Kerja Melampau: Komponen palsu mempunyai rintangan keletihan dan rintangan hentaman yang sangat baik, dan boleh menahan persekitaran yang keras seperti beban berselang-seli jangka panjang, tekanan tinggi dan suhu tinggi. Ia adalah "proses pilihan untuk komponen galas beban teras" dalam peralatan mewah seperti aeroangkasa (cakera turbin enjin), transit rel (gandar roda), dan jentera pembinaan (crankshafts).
2. Penggunaan Bahan yang Tinggi dengan Kos Pengeluaran Terkawal
Sisa Bahan yang Dikurangkan: Menempa membentuk komponen melalui "ubah bentuk plastik" tanpa mengeluarkan sejumlah besar bahan berlebihan. Kadar penggunaan bahan boleh mencapai 70% hingga 95% (penempaan cetakan ketepatan malah melebihi 90%), yang jauh lebih tinggi daripada pemprosesan pemotongan (biasanya hanya 30% hingga 50%).
Kos Pemprosesan Seterusnya yang Lebih Rendah: Proses seperti penempaan cetakan dan penempaan ketepatan secara langsung boleh menghasilkan kosong "berbentuk hampir bersih" hampir dengan saiz produk siap, dengan ketara mengurangkan beban kerja proses pemotongan berikutnya seperti memusing dan mengisar, terutamanya sesuai untuk kawalan kos dalam senario pengeluaran besar-besaran.
3. Kebolehsuaian Bahan yang Luas dan Fleksibiliti Proses yang Kuat
Keserasian Bahan: Ia boleh memproses hampir semua bahan logam boleh tempa, termasuk keluli karbon, keluli aloi, aloi aluminium, aloi titanium, aloi tembaga, dll. Antaranya, pengoptimuman prestasi "bahan yang sukar diproses" seperti keluli aloi berkekuatan tinggi dan aloi super lebih bergantung pada proses penempaan.
Keserasian Produk: Daripada bahagian ketepatan kecil (seperti kosong gear dan bolt) kepada komponen tugas berat yang besar (seperti pelari turbin hidro 10,000 tan dan kepala kapal tekanan kuasa nuklear), dan daripada aci ringkas kepada bahagian berbentuk khas yang kompleks (seperti bilah enjin aero), semuanya boleh dibentuk melalui penempaan.
4. Kestabilan Dimensi Baik Komponen dan Ketekalan Kualiti Tinggi
Ubah bentuk bilet logam semasa penempaan dikawal ketat oleh acuan (penempaan mati) atau parameter peralatan (penempaan mati terbuka). Khususnya, toleransi dimensi penempaan acuan boleh dikawal secara stabil pada IT12 hingga IT10, dan kekasaran permukaan mencapai Ra6.3 hingga Ra12.5μm. Semasa pengeluaran besar-besaran, sifat mekanikal dan ketepatan dimensi komponen mempunyai turun naik yang kecil, dan konsistensi kualiti adalah lebih baik daripada tuangan.
II. Ciri-ciri Utama Penempaan
Ciri teknikal penempaan ditentukan oleh logik teras "ubah bentuk plastik logam + beban daya luaran + kawalan suhu", dengan pengenalan proses yang berbeza:
1. Berpusat pada "Deformasi Plastik Pepejal" dan Bergantung kepada Ciri-ciri Aliran Logam
Intipati penempaan adalah untuk menggunakan "keplastikan" logam pada suhu tertentu (keupayaan untuk mengalami ubah bentuk kekal tanpa pecah di bawah daya luaran). Bentuk diubah melalui gelinciran atom di dalam bilet dan penyusunan semula bijirin. Keseluruhan proses tidak mengalami perubahan fasa daripada "cecair kepada pepejal", dengan itu mengekalkan kekompakan yang wujud pada logam.
2. Suhu sebagai Parameter Kawalan Utama, Dikelaskan kepada "Tempa Panas", "Tempa Sejuk" dan "Tempa Panas"
Penempaan Panas: Bilet dipanaskan di atas "suhu penghabluran semula" (cth, 1000-1250 ℃ untuk keluli karbon, 350-500 ℃ untuk aloi aluminium). Pada masa ini, logam mempunyai keplastikan yang tinggi dan rintangan ubah bentuk yang rendah, sesuai untuk membentuk komponen yang besar dan kompleks, tetapi skala oksida perlu dikeluarkan kemudiannya.
Penempaan Sejuk: Bilet ditempa pada suhu bilik. Logam mempunyai rintangan ubah bentuk yang tinggi tetapi berketepatan tinggi (toleransi IT9-IT7) dan permukaan licin (Ra1.6-Ra3.2μm). Tiada pembersihan skala pemanasan atau oksida diperlukan, sesuai untuk bahagian ketepatan kecil (seperti bolt dan gear).
Penempaan Hangat: Bilet dipanaskan antara "suhu bilik dan suhu penghabluran semula" (cth, 600-800 ℃ untuk keluli karbon). Ia menggabungkan rintangan ubah bentuk rendah penempaan panas dan ketepatan tinggi penempaan sejuk, dan merupakan proses yang cekap dibangunkan dalam beberapa tahun kebelakangan ini.
3. Kaedah Pemuatan Daya Luaran Menentukan Jenis Proses dengan Pergantungan Peralatan yang Kuat
Pemuatan daya luaran penempaan bergantung pada peralatan khusus, dan kaedah pemuatan yang berbeza sepadan dengan proses yang berbeza: Tukul penempaan mencapai ubah bentuk pantas melalui "beban impak" (sesuai untuk penempaan mati terbuka dan penempaan acuan kecil); Penekanan menggunakan pemuatan perlahan melalui "tekanan statik" (sesuai untuk penempaan acuan besar dan penempaan ketepatan); Mesin penempa gulung mencapai pembentukan bahagian aci panjang melalui "ubah bentuk gelek" (seperti rel keluli dan aci). Tan dan ketepatan peralatan secara langsung menentukan saiz maksimum dan kualiti penempaan.
4. "Garis Aliran Berserabut" yang jelas dalam Produk Siap dengan Sifat Mekanikal Anisotropik
Garis aliran berserabut logam yang terbentuk melalui penempaan diagihkan di sepanjang bentuk komponen (cth, garis aliran berserabut aci engkol membengkok dengan bentuk engkol). Sifat mekanikal (kekuatan tegangan, rintangan hentaman) komponen sepanjang arah garis aliran adalah jauh lebih tinggi daripada arah garis aliran melintang. "anisotropi" ini adalah salah satu ciri teras penempaan yang lebih baik daripada tuangan dan faktor utama yang perlu dipertimbangkan dalam reka bentuk.
III. Pautan Proses Utama dan Klasifikasi Penempaan
Proses penempaan perlu dirumuskan berdasarkan sifat bahan, keperluan produk dan keupayaan peralatan, terutamanya termasuk empat pautan: "penyediaan billet - pemanasan - ubah bentuk - rawatan seterusnya". Klasifikasi khusus adalah seperti berikut:
(I) Pautan Proses Teras
1. Persediaan Awal: Meletakkan Asas untuk Membentuk
Pemilihan dan Penyediaan Bilet: Pilih bilet seperti keluli bulat dan keluli segi empat sama mengikut saiz produk siap. Potong bilet dengan menggergaji, menggunting, dsb., untuk memastikan ralat berat bilet adalah ≤5% (untuk mengelakkan sisa pembentukan atau bahan yang tidak mencukupi); "Spheroidizing annealing" diperlukan untuk bilet penempaan sejuk (untuk mengurangkan kekerasan dan meningkatkan keplastikan).
Pemanasan: Bilet penempaan panas perlu dipanaskan pada suhu sasaran dalam relau pemanasan (relau rintangan, relau gas). Kawal kadar pemanasan (untuk mengelakkan keretakan bilet) dan masa penahanan (untuk memastikan suhu dalaman seragam) untuk mengelakkan terlalu panas (butiran kasar) atau terbakar (pengoksidaan permukaan yang teruk).
2. Ubah Bentuk Teras: Mencapai Kawalan Bentuk dan Prestasi
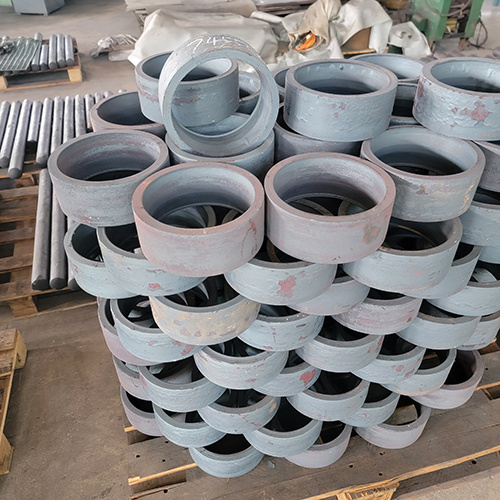
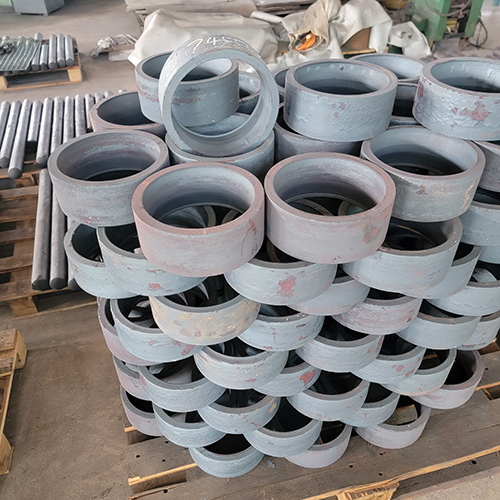
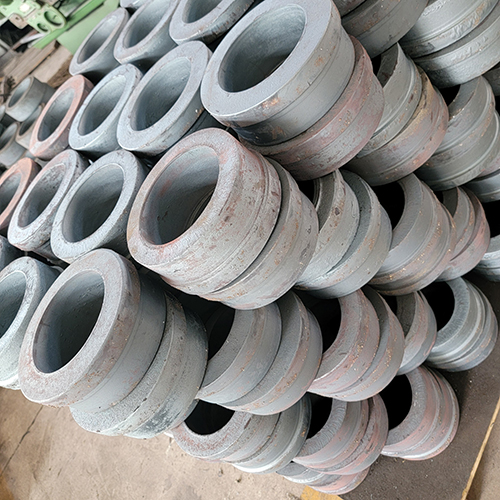
Pembentukan Penempaan: Masukkan bilet yang dipanaskan ke dalam acuan penempaan atau peralatan penempaan, dan capai ubah bentuk melalui pemuatan tunggal atau berbilang - penempaan mati terbuka bergantung pada operasi pekerja untuk membentuk bilet pada andas (sesuai untuk kumpulan kecil dan bahagian besar satu keping); Penempaan acuan memaksa bilet terbentuk melalui rongga acuan atas dan bawah (sesuai untuk bahagian sederhana dan kompleks); Penempaan ketepatan memerlukan acuan dan penekan ketepatan tinggi untuk terus mendapatkan produk siap berbentuk hampir bersih.
Demolding dan Pemangkasan: Selepas membentuk, penempaan acuan dikeluarkan, dan "kilat" (logam berlebihan melimpah ke rongga semasa ubah bentuk) dikeluarkan melalui acuan pemangkasan; "Pelinciran ejen pelepas" diperlukan untuk penempaan sejuk (untuk mengurangkan haus cetakan dan calar bilet).
3. Rawatan Seterusnya: Mengoptimumkan Prestasi dan Ketepatan
Rawatan Haba: Lakukan rawatan haba seperti menormalkan (pemurnian bijirin), pelindapkejutan dan pembajaan (meningkatkan kekuatan dan keliatan), dan pelindapkejutan-pembajaan (mendapatkan kekerasan tinggi) mengikut keperluan untuk menghapuskan tegasan penempaan dan mengawal sifat mekanikal.
Pembersihan dan Kemasan: Bersihkan permukaan dengan pukulan peening (mengeluarkan skala oksida dan meningkatkan kekerasan permukaan), penjerukan (membersihkan lapisan oksida sisa), dsb.; Lakukan pemprosesan seterusnya seperti mengisar dan mengisar pada bahagian ketepatan untuk memastikan ketepatan dimensi akhir.
Pemeriksaan Kualiti: Pastikan kelayakan produk melalui pemeriksaan rupa (permukaan retak, sisa kilat), ukuran dimensi (angkup, mikrometer), ujian tidak merosakkan (ujian ultrasonik untuk kecacatan dalaman), dan ujian sifat mekanikal (tegangan, ujian impak).
(II) Proses Penempaan Khas
Penempaan Serbuk: Serbuk logam ditekan ke dalam bilet, kemudian disinter dan ditempa. Ia menggabungkan kelebihan metalurgi serbuk dan penempaan, sesuai untuk bahagian kecil dengan kekuatan tinggi dan bentuk kompleks (seperti gear dan lengan galas).
Penempaan Isoterma: Dibentuk dalam acuan suhu malar, sesuai untuk "bahan yang sukar berubah bentuk" seperti aloi titanium dan aloi super. Ia boleh mengurangkan rintangan ubah bentuk dan memastikan ketepatan pembentukan (seperti cakera turbin aero-enjin).
Penempaan Die Cecair: Logam cecair disuntik ke dalam acuan dan segera diberi tekanan. Ia menggabungkan kelebihan tuangan (bentuk kompleks) dan penempaan (struktur padat), sesuai untuk komponen aloi aluminium dan magnesium (seperti hab roda kereta).


 Dalian Redmay bearing import & Export Co., Ltd.







 Hubungi sekarang